

پرله پسې پوښتنې
ډېر پوښتل شوي پوښتنې
د درې پړاوه غیر متمرکز موټرو نیمګړتیاوې عموما په دوو برخو ویشل کیدی شي: بریښنایی نیمګړتیاوې او میخانیکي نیمګړتیاوې.
میخانیکي نیمګړتیاوې عبارت دي له: نامناسب اندازې یا زیانمن شوي بیرنگونه، د بیرنگ آستینونه، د تیلو کیپونه، د پای کیپونه، پنبه، څوکۍ او نورې برخې، او د شافټ برخو خرابیدل. بریښنایی نیمګړتیاوې په عمده توګه شاملې دي: د سټیټر او روټر د باد ماتیدل، د ګرځیدو (مرحلې) ترمنځ، ځمکې ته، او داسې نور.
سټیټر او روټر د متقابل انسول شوي سیلیکون فولادو شیټونو څخه جوړ شوي او د موټرو مقناطیسي سرکټ برخه دي. د سټیټر او روټر کورونو زیان او خرابوالی په عمده توګه د لاندې اړخونو له امله رامینځته کیږي.
(۱) د بیرنگ ډیر اغوستل یا ضعیف اسمبلۍ، چې د سټیټر او روټر د مینځلو لامل کیږي، د اصلي سطحې ته زیان رسوي، چې په پایله کې د سیلیکون فولادو ټوټو ترمنځ د لنډ سرکټ لامل کیږي، د موټرو د اوسپنې ضایع زیاتوي، د موټرو تودوخه ډیره لوړه کوي، کله چې د ښه فایل او نورو وسیلو کارول د بور لرې کولو لپاره، د سیلیکون فولادو ټوټه لنډ اړیکه له منځه یوسي، پاک کړي او بیا د انسولیټینګ رنګ سره پوښل شي، او تودوخه او وچ شي.
(۲) د اوسپنې د هستې سطحه د لندبل او نورو دلایلو له امله زنګ وهلې ده، باید د شګو کاغذ سره پالش شي، پاک شي او د انسولیټینګ رنګ سره پوښل شي.
(۳) د باد د ځمکې لاندې کولو له امله د لوړې تودوخې له امله د کور یا غاښونو سوځیدل. د یوې وسیلې لکه چیسې یا سکریپر څخه د ویلې شوي موادو د لرې کولو او د انسولیټینګ رنګ سره د وچولو لپاره کارول کیدی شي.
(۴) د کور او ماشین بیس ترمنځ ترکیب خلاص دی، او اصلي موقعیت پیچونه سخت کیدی شي. که چیرې د موقعیت پیچونه ناکام شي، د موقعیت سوري بیا ډرل کړئ او د ماشین بیس باندې ټایپ کولو سره، د موقعیت پیچونه سخت کړئ.
کله چې د رولینګ بیرنگ غوړ کم وي، نو د هډوکو غږ به اوریدل کیږي. که چیرې د بې ترتیبه ډډ کولو غږ اوریدل کیږي، نو دا ممکن د بیرنگ د فولادو حلقې ماتیدل وي. که چیرې بیرنگ د شګو او نورو کثافاتو سره مخلوط شوی وي یا د بیرنگ برخې لږ پوښ ولري، نو دا به یو څه شور تولید کړي. د جلا کولو وروسته وګورئ: لومړی د بیرنگ د رولینګ بدن، د فولادو حلقې دننه او بهر د زیان، زنګ، داغونو او نورو لپاره معاینه کړئ. بیا د بیرنگ داخلي حلقه په خپل لاس سره وخورئ او د بیرنگ کچه جوړه کړئ، بهرنۍ فولادو حلقه په خپل بل لاس فشار ورکړئ، که چیرې بیرنگ ښه وي، بهرنۍ فولادو حلقه باید په اسانۍ سره وګرځي، په څرخیدو کې هیڅ وایبریشن او څرګند جام نه وي، د ودریدو وروسته د بهرنۍ فولادو حلقه هیڅ ریګریشن نه وي، که نه نو بیرنگ نور نشي کارول کیدی. کیڼ لاس په بهرنۍ حلقه کې بند پاتې دی، ښي لاس داخلي فولادو حلقه په نښه کوي، په ټولو لارښوونو کې د فشار ورکولو لپاره مجبوروي، که تاسو د فشار ورکولو پرمهال ډیر خلاص احساس کوئ، یو جدي پوښ دی.
د خرابۍ ترمیم د بیرنگ سطحې زنګ وهلو ځایونه شتون لري 00 شګه کاغذ پاک کړئ، او بیا د ګازولین پاکولو کې؛ د بیرنگ درزونه، د حلقې دننه او بهر مات شوي یا د بیرنگ ډیر اغوستل، باید د نوي بیرنگونو سره بدل شي. کله چې نوی بیرنگ بدل کړئ، د اصلي بیرنگ په څیر ورته ډول بیرنگ وکاروئ. د بیرنگ پاکول او بیا تیلو ډکول.
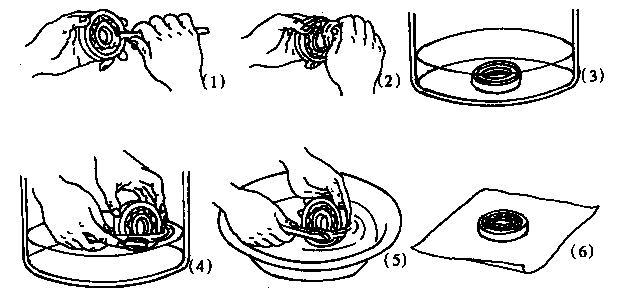
د بیرنگ پاکولو پروسه: لومړی د فولادو د بال له سطحې څخه فاضله غوړ پاک کړئ؛ پاتې فاضله غوړ د کاټن ټوکر سره پاک کړئ؛ بیا بیرنگ په پټرول کې ډوب کړئ او د فولادو بال د برش سره پاک کړئ؛ بیا بیرنگ په پاکو پټرول کې ومینځئ؛ په پای کې بیرنگ په کاغذ باندې واچوئ ترڅو پټرول تبخیر شي او وچ شي.
د بیرنگ غوړولو پروسه: د رولینګ بیرنگ غوړ غوره کولو لپاره، اصلي پام د بیرنگ عملیاتي شرایط دي، لکه د چاپیریال کارول (لوند یا وچ)، د کار تودوخه او د موټرو سرعت. د غوړ ظرفیت باید د بیرنگ چیمبر د حجم له 2/3 څخه ډیر نه وي.
کله چې د بیرنگ لپاره غوړ غوړ اضافه کړئ، نو غوړ باید د بیرنگ له یوې خوا څخه دننه شي او بیا اضافي غوړ باید په نرمۍ سره د ګوتو سره لرې شي، تر هغه چې غوړ اضافه شي تر هغه چې دا د فولادو بال په سمه توګه مهر کړي. کله چې د بیرنگ پوښ ته غوړ غوړ اضافه کوئ، ډیر مه اضافه کوئ، شاوخوا 60-70٪ کافي دي.
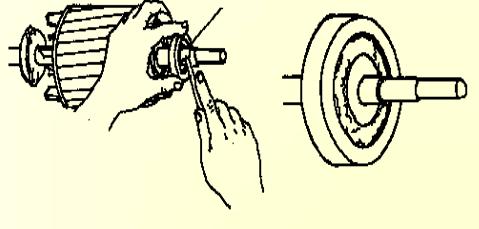
(۱) د شافټ کږوالی که چیرې کږوالی لوی نه وي، د شافټ قطر، د سلیپ حلقې طریقې سره د ګرینډینګ کولو له لارې ترمیم کیدی شي؛ که چیرې کږوالی له ۰.۲ ملي میتر څخه ډیر وي، شافټ د پریس لاندې کیښودل کیدی شي، د شاټ کږوالی فشار اصلاح کې، د شافټ سطح د لیټ پرې کولو ګرینډینګ سره سم شوی؛ لکه څنګه چې کږوالی ډیر لوی وي نو د نوي شافټ سره بدلولو ته اړتیا ده.
(۲) د شافټ غاړې اغوستل د شافټ غاړې اغوستل ډیر نه دي، د کرومیم پلیټینګ د یوې طبقې په غاړه کې کیدی شي، او بیا اړین اندازې ته پیس شي؛ ډیر اغوستل، د اوورلی ویلډینګ په غاړه کې کیدی شي، او بیا د لیت پرې کولو او پیس کولو ته؛ که د ژورنال اغوستل ډیر لوی وي، د 2-3 ملي میتر په ژورنال کې هم، او بیا په ژورنال کې د ګرم تنظیم په وخت کې آستین وګرځوئ، او بیا اړین اندازې ته واړوئ.
د شافټ درز یا د شافټ درز درز ژوروالی د شافټ قطر له 10%-15% څخه زیات نه وي، طول البلد درزونه د شافټ اوږدوالي له 10% څخه زیات نه وي، د اوورلی ویلډینګ میتود له لارې حل کیدی شي، او بیا اړین اندازې ته ښه ګرځول کیږي. که چیرې په شافټ کې درز ډیر جدي وي، نو نوي شافټ ته اړتیا ده.
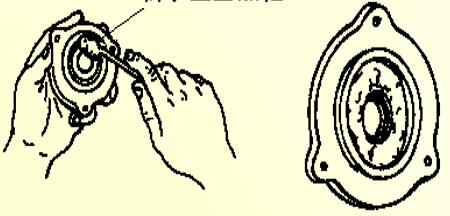
که چیرې په کور او پای پوښ کې درزونه وي، نو باید د اوورلی ویلډینګ له لارې ترمیم شي. که چیرې د بیرنگ بور پاکوالی ډیر لوی وي، چې د بیرنگ پای پوښ ډیر خلاصوي، د بیرنگ بور دیوال د پنچ په کارولو سره په مساوي ډول خړوب کیدی شي، او بیا بیرنگ د پای پوښ کې اچول کیدی شي، او د لوی ځواک لرونکي موټرو لپاره، د بیرنگ اړین اندازه هم د انلینګ یا پلیټ کولو له لارې ماشین کیدی شي.
د موټرو د نصبولو اساس برابر نه دی. د موټرو اساس برابر کړئ او د بنسټ له برابرولو وروسته یې په کلکه سره ټینګ کړئ.
تجهیزات د موټرو اتصال سره متمرکز نه دي. متمرکزیت بیا سم کړئ.
د موټرو روټر متوازن نه دی. د روټر جامد یا متحرک توازن.
د کمربند پلۍ یا جوړه کول غیر متوازن دي. پلۍ یا جوړه کولو کیلیبریشن توازن.
د روټر شافټ سر کږ شوی یا د پلۍ سنکی. د روټر شافټ مستقیم کړئ، پلۍ مستقیم کړئ او بیا سیټ د بیا ګرځولو لپاره تنظیم کړئ.
د سټیټر واینډینګ ناسمه اړیکه، سیمه ایز شارټ سرکټ یا ګراونډینګ، چې د درې پړاوونو غیر متوازن جریان او شور لامل کیږي.
بهرنۍ ماده یا د بیرنگ دننه د غوړولو غوړ نشتوالی. بیرنگونه پاک کړئ او د بیرنگ چیمبر د 1/2-1/3 برخې لپاره نوي غوړ سره بدل کړئ.
د سټیټر او هستوګنې یا روټر کور او روټر شافټ ترمنځ نرم بې ځایه کیدنه. د فټ، بیا ویلډینګ، پروسس کولو د اغوستلو حالت وګورئ.
د سټیټر او روټر غلط مسح کول. د اوسپنې کور لوړ ټکی ومومئ، د پیسولو پروسس کول.
د موټرو د چلولو پرمهال الکترومقناطیسي شور. د ترمیم له لارې له منځه وړل ستونزمن دي.
| د عایق ټولګي | د تودوخې درجه (℃) |
| د عایق ټولګي | د تودوخې درجه (℃) |
| Y A E B | 90 ۱۰۵ ۱۲۰ ۱۳۰ | F H C | ۱۵۵ ۱۸۰ >۱۸۰ |
① ټیټ واسکاسیټي، لوړ جامد مواد او د ډوبیدو اسانتیا.
② چټکه درملنه، قوي اړیکه او لچک.
③ لوړ بریښنایی ځانګړتیاوې، د تودوخې مقاومت، د رطوبت مقاومت او کیمیاوي ثبات.
الف) د شافټ او ټایل ترمنځ واټن ډېر کوچنی دی.
ب) د غوړو مثانې کوچنۍ پرانیستل او د غوړو ناکافي تغذیه.
ج) د غوړو غوړو لوړه تودوخه.
د) د شافټ ټایل څیړنې ټپ.
ه) د تیلو ضعیف راستنیدنه او د تیلو ناکافي تغذیه.